發布者: 皓如水刀 時間:2026-10-22
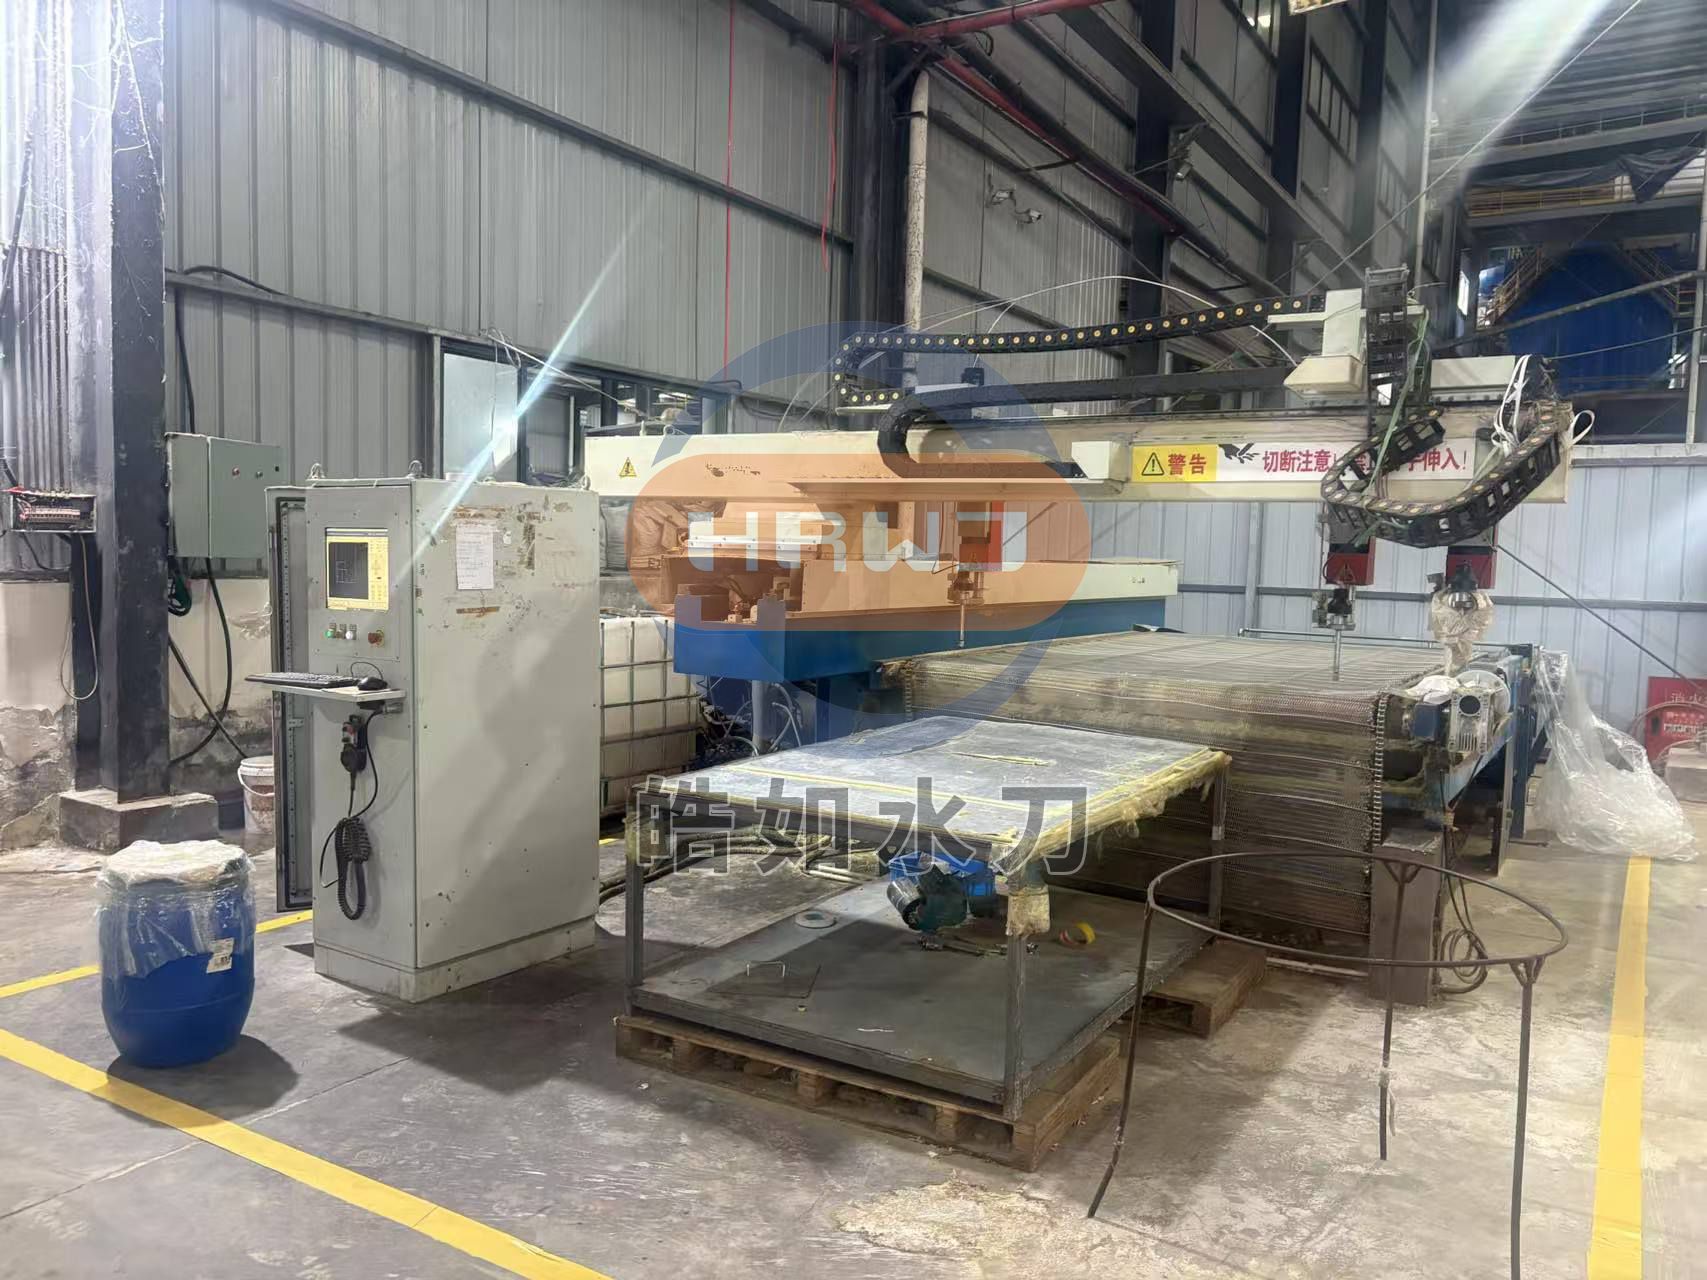
水刀切割進度跑偏,輕則切縫變斜、尺寸超差,重則整塊材料報廢。更讓人頭疼的是,跑偏往往不是單一原因造成的,而是機械磨損、電氣漂移和切割頭狀態疊加的結果。很多用戶遇到跑偏第一反應是調切割參數,但參數只能掩蓋問題,不能解決病因。正確思路是從機械精度開始往上排查,先把“硬件是否準”確認清楚,再去看電氣和工藝。
第一步,查機械傳動:跑偏最常見的根子在導軌和傳動件。 水刀工作環境里磨料粉塵和金屬屑多,導軌潤滑不足或滑塊內部侵入粉塵后,滾動體磨損、間隙增大,運動時就會出現爬行和周期性偏移。需要徹底停機卸壓,清理導軌、絲杠和齒條表面的粉塵油垢,重新加注潤滑脂,手動推動各軸感受阻力是否均勻,檢查滑塊和絲杠螺母的預緊間隙,磨損嚴重的需成對更換。同步帶老化松弛、齒輪齒條嚙合間隙不均、聯軸器螺絲松動,都會在換向瞬間產生定位偏移,一并緊固和調整。如果機械層面有明顯曠量卻不處理,后面調什么參數都是治標不治本。
第二步,查電氣與校準:機械沒問題了,再看“機器以為自己在哪”。 伺服電機編碼器線纜隨設備長期運動容易老化,信號受到變頻器或大功率電纜干擾后產生漂移,控制器對位置的判斷就會出現偏差。可以用示波器檢測編碼器反饋波形,將編碼器線與動力線分開布線并加裝磁環抑制干擾,同時在驅動器面板上觀察實時負載率和誤差脈沖數,適當優化速度環與位置環增益。另一個高頻原因是校準參數漂移:撞刀、托料架撞擊、運輸震動都可能讓回零開關位置或軸補償參數發生變化,表現為切正方形變成99.7×100.3mm、切圓變成橢圓、45°斜線偏成44.7°。這時需要用激光干涉儀或標準圓盤做精度檢測,修正反向間隙和螺距誤差,并通過數控系統進行參數補償。
第三步,查切割頭與工藝:射流本身偏了,軌跡再準也切不直。 寶石噴嘴和砂管屬于高頻易損件,砂管壽命通常在80—150小時左右,磨損后射流發散、出口變成橢圓形,切割軌跡自然跑偏。噴嘴與砂管的同心度尤其關鍵,兩者不同軸會造成長期偏磨,射流歪著出去,切割反力不均地作用在刀頭上,進一步放大偏差。需要更換磨損的噴嘴砂管,用對中規校正同心度。同時檢查切割高度(standoff) ,超出2—3mm后射流擴散明顯,會直接影響切口垂直度;切割速度過快也會導致拖曳增大、切口傾斜,可在CAM中適當降低進給,拐角處尤其需要減速。
跑偏問題反復出現,通常說明機械磨損、電氣漂移或校準偏差已經疊加到一定程度,靠單一調整很難徹底恢復。日常把導軌潤滑、噴嘴砂管更換周期和精度校驗納入保養計劃,能顯著降低跑偏的發生頻率。
水刀維修找皓如水刀 DH:137-7075-24-63
我們專注水刀維修二十多年,擁有一支經驗豐富的專業工程師團隊,響應快、判斷準、維修專業。切割跑偏考驗的是工程師對機械精度、伺服電控和射流工藝的綜合判斷能力。皓如水刀堅持尋根溯源,不靠“調參數碰運氣”,而是從導軌滑塊間隙、絲杠反向間隙、編碼器信號、校準參數到噴嘴砂管同心度逐項排查,找到真正病因再動手,不亂收費,避免盲目換件增加不必要的維修成本。團隊可使用激光干涉儀等檢測設備進行精度補償與校準,維修后通過試切標準件驗證效果。同時承接水刀保養、升級改造、搬家移機等業務。遇到水刀切割跑偏,別帶病運行,找皓如水刀,二十多年專業團隊,快速、精準、省成本。