發布者: 皓如水刀 時間:2026-08-28
南昌市水刀砂閥不下砂、切割尺寸偏差原因
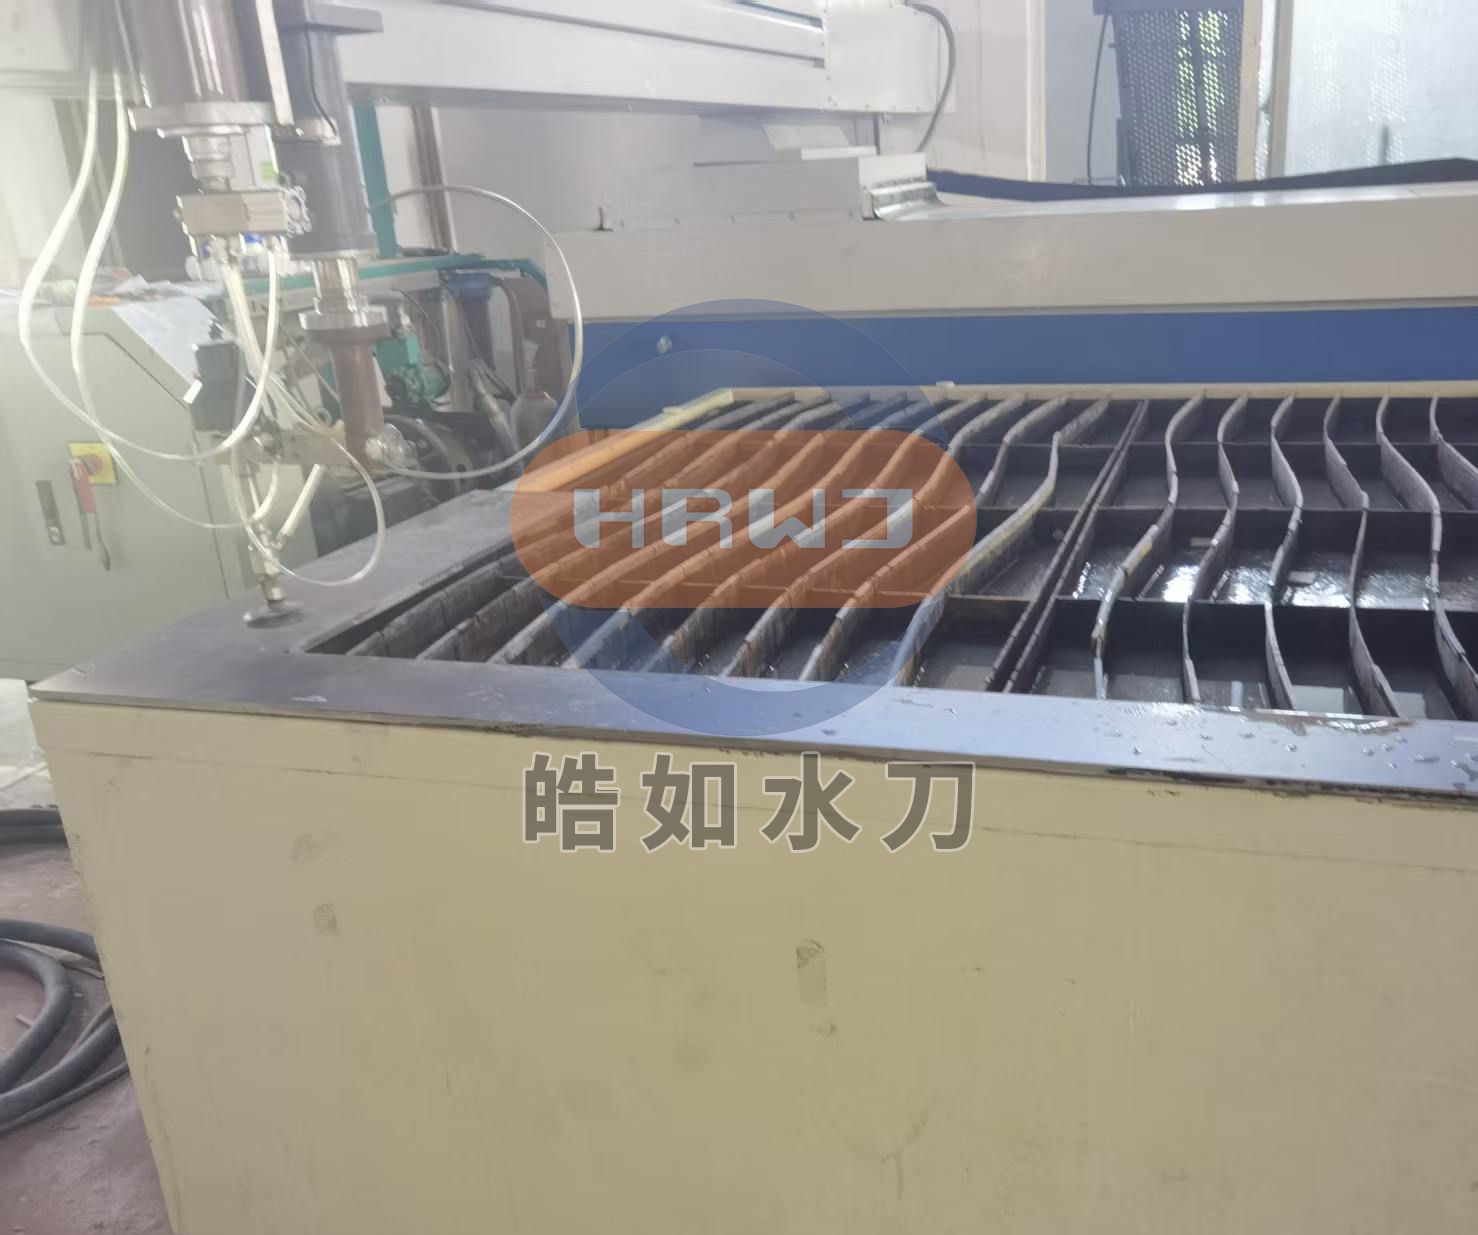
水刀切割時砂閥不下砂,根源多在于砂路系統受阻或動力傳遞失效。砂閥本身是最常見的故障點,閥體內的密封圈長期磨損后老化變形,導致閥芯無法正常開啟或開度不足,直接限制了磨料的流出量;同時,磨料中若混入大顆粒雜質或受潮結塊,容易在砂閥入口或節流口處形成堵塞。砂料受潮結塊或在砂箱內形成“架橋”現象,也會導致砂料無法正常下落。此外,控制砂閥動作的先導氣源壓力不穩,空壓機調壓閥故障或氣管漏氣,同樣會使砂閥無法穩定保持所需的開度。混合腔內部的引射噴嘴堵塞或磨損過度,無法產生足夠的負壓吸砂,也是不下砂的重要原因。
切割尺寸偏差的產生,往往是多個因素疊加的結果。砂閥供砂不均是導致尺寸偏差的直接誘因,當砂流時斷時續或砂量忽大忽小時,水射流的能量不穩定,切割軌跡就會出現偏移。砂管過度磨損會使高壓水射流發生偏移,直接影響切割軌跡精度;寶石噴嘴磨損后水束發散,切割縫寬發生變化,實際切割尺寸與理論尺寸產生偏差。機械傳動部件的磨損同樣不可忽視,導軌磨損、絲杠間隙過大或傳動皮帶松動,都會造成切割頭運動軌跡偏離編程路徑。軟件補償參數設置錯誤、切割頭輕微碰撞變形、高壓密封泄漏導致壓力波動,以及材料固定不牢發生移位,也都是引發尺寸偏差的常見因素。
南昌市水刀砂閥不下砂、切割尺寸偏差解決方法
解決砂閥不下砂的問題,需要沿著砂路順序系統排查。首先檢查砂箱,確認砂料干燥無結塊,必要時更換新砂并清理砂箱,疏通砂箱底部濾網和進氣口。拆下砂閥,清洗閥腔內的積砂和異物,檢查密封圈磨損情況及時更換,測試閥門動作是否靈活到位。重點檢查混合腔和引射噴嘴,徹底清除堵塞物,檢查噴嘴孔是否磨損擴大,磨損嚴重必須更換。用肥皂水測試供氣管路所有接頭是否漏氣,確認進入砂閥的氣壓穩定在額定范圍,排放過濾減壓閥內的積水。檢查高壓水壓力是否穩定達標,調壓閥工作是否正常。整個排查遵循從砂箱到混合腔、先易后難的原則。
解決切割尺寸偏差,需要從補償校準和機械精度兩方面入手。首先檢查軟件中的割縫補償參數是否正確設置,水刀切割存在割縫損耗,如果不進行幾何尺寸補償,外輪廓尺寸會偏小、內輪廓尺寸會偏大。在廢料上試切一個矩形,測量實際尺寸與編程尺寸的差值,計算出必要的補償量。檢查并更換磨損超標的砂管和寶石噴嘴,確保水射流集中。用百分表檢測各軸的反向間隙,在數控系統中進行間隙補償。檢查導軌和絲杠的潤滑狀態,清理磨料粉塵后重新加注潤滑脂。檢查切割頭是否有碰撞變形,確保材料固定牢固無移位。完成調整后,重新試切標準圖形驗證效果。
水刀維修找皓如水刀 DH:137-7075-24-63
皓如水刀作為國內水切割維修改造領域的專業服務商,對水刀砂閥不下砂、切割尺寸偏差等各類供砂與精度故障有著豐富的診斷與修復經驗。他們提供原廠品質的砂閥總成、密封件、氣動元件、寶石噴嘴及砂管等核心配件,從配件源頭保障水刀設備的維修質量。皓如水刀的工程師團隊精通各類品牌水刀供砂系統與精度校準工藝,能夠快速判斷故障根源是砂閥卡死、氣路泄漏、噴嘴磨損還是機械間隙所致,從拆檢清洗、配件更換、壓力校準到系統調試實現一站式解決。針對老舊設備或特殊工況需求,皓如提供專業的改造方案,如升級高性能砂閥系統、優化混合腔設計、加裝砂料濕度監控或自動疏通裝置等,顯著提升供砂穩定性和設備可靠性。他們擁有專業檢測儀器和豐富的現場維修經驗,維修后嚴格進行供砂測試與試切驗證。此外,皓如水刀還承接老舊水刀供砂系統與傳動系統的升級改造,并可協助用戶建立設備定期維護保養計劃。他們支持全國上門維修服務,快速響應,最大限度減少客戶的停機損失。